Sostenibilidad
IDR Test Bed
Planta de ensayo de tratamiento de aguas residuales mediante sistemas de filtración con membranas, abierta a empresas.
Optimización del tratamiento biológico de la planta, incrementando la capacidad hidráulica y la eficiencia del tratamiento.
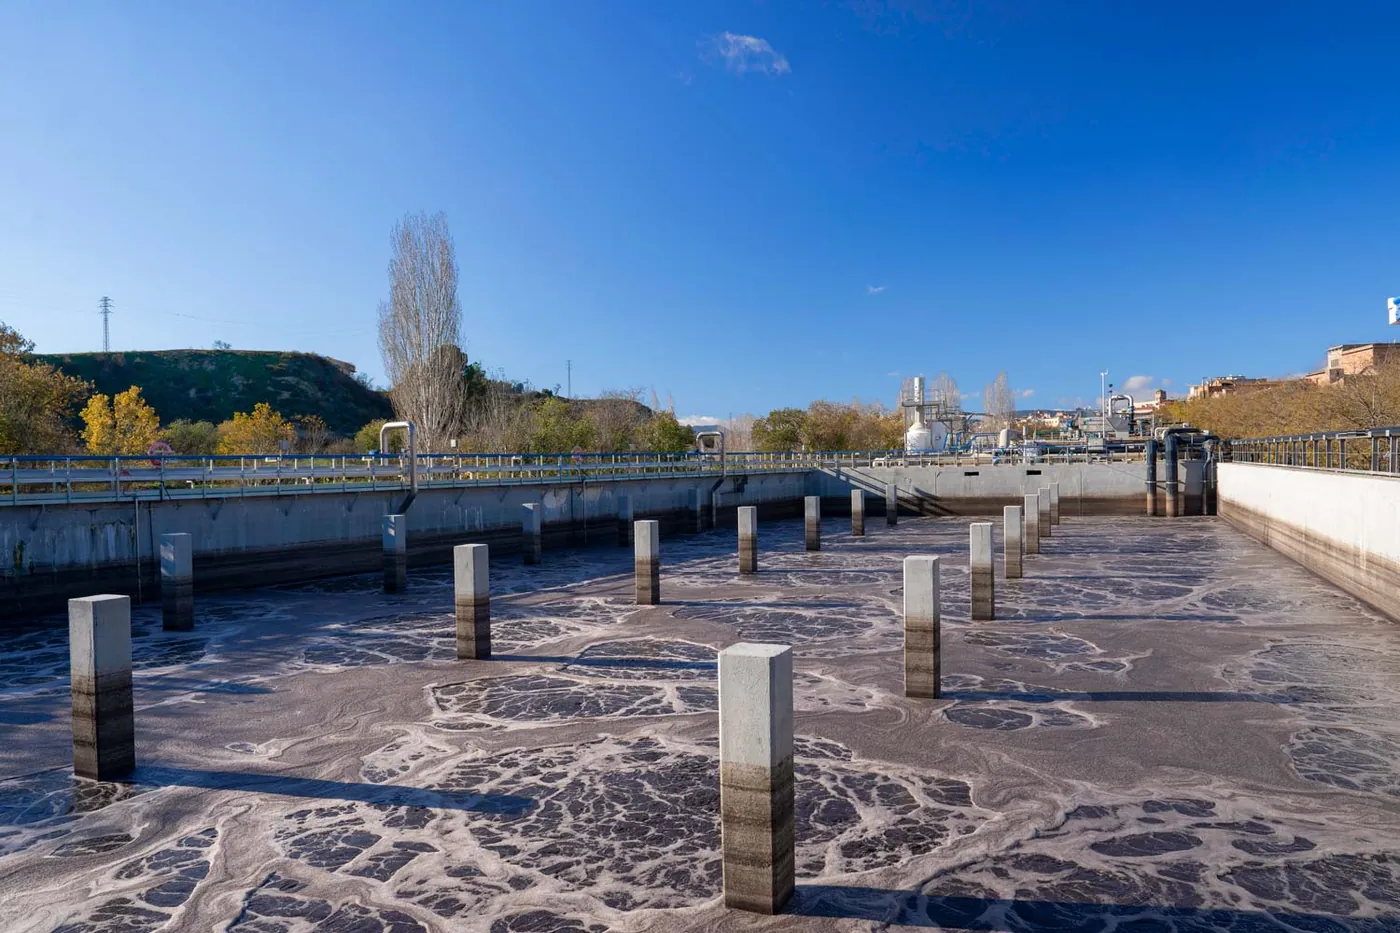
En el año 2018 se implementó una mejora muy significativa para el proceso, se centró básicamente en aumentar la eficiencia de tratamiento de la planta. Esto se consiguió mediante la modificación de las instalaciones existentes y la creación de un nuevo reactor biológico aireado. Este reactor tiene una capacidad de 14.000 m³ de agua. Su función es homogeneizar el agua residual de entrada, regular el caudal y cargar uniformemente los siete días de la semana y degradar la materia orgánica presente en el agua.
Con la incorporación de este reactor, los otros reactores de la depuradora se pudieron especializar: algunos se destinaron a la nitrificación (proceso por el cual las bacterias transforman el amonio a nitratos) y otros a la desnitrificación (proceso por el cual las bacterias transforman los nitratos a nitrógeno atmosférico). Esto ha permitido un tratamiento biológico más completo, con un sistema más eficiente y bien segmentado entre los diferentes reactores.
Gracias a este nuevo sistema, la planta depuradora consigue tratar el agua de manera más eficiente, obteniendo un resultado final óptimo.
Planta de ensayo de tratamiento de aguas residuales mediante sistemas de filtración con membranas, abierta a empresas.
BIOINDUSTRIAL tiene como objetivo verificar si la depuradora es capaz de tratar biológicamente solo el agua proveniente del colector industrial.
RESALT tiene como objetivo regenerar el agua depurada para ser reutilizada en la industria curtidora, contribuyendo a la sostenibilidad del sector.
INNPELL optimiza el curtido del cuero, reduciendo contaminantes y tiempo de proceso, y mejora la depuración de aguas residuales.
ReBioenergia transforma residuos industriales en recursos para un futuro sostenible.
Optimización del tratamiento biológico de la planta, incrementando la capacidad hidráulica y la eficiencia del tratamiento.
Optimización del proceso de desulfuración, acelerando la reacción y reduciendo espumas.
Optimización del tratamiento de fangos, optimizando la deshidratación, reduciendo los malos olores y evitando la lixiviación en su posterior gestión.